Hvordan får du mest ud af palleindpakning? Hvad den kan, og hvad den ikke kan.
Typisk udstyr til palleindpakning
Manuel Håndfilmsdispenser
|
Halvautomatisk E3 Wrap 2100
|
Automatisk EXP-501
|
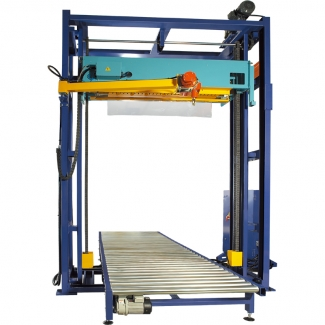
Fuldautomatisk EXP-702
|

Processen
Viklingen lægger en film om ét eller flere produkter med det formål at stabilisere, beskytte og sikre godset mod manipulation eller tyveri. Der er to hovedmetoder til palleindpakning: lodret vikling og vandret vikling. Den meget elastiske film vikles om genstanden, mens spændingen justeres; filmen giver sekundær beskyttelse. Andre produkter, der ikke kan modstå filmens spænding, kan i princippet blive beskadiget. Det er derfor vigtigt, at produktemballagen er stabiliseret og bevares før og under indpakningsprocessen.
Forbehandling af filmen ved vikling
- Bremseforstrækning direkte fra rullen – kernen bremses, mens produktet/pallen trækker filmen af rullen.
- Bremseforstrækning via valsesystemet, derefter bremsevalser, mens produktet/pallen trækker filmen gennem valserne.
- Mekanisk justerbar bremseforstrækning
- Magnetisk / elektrisk justerbar bremseforstrækning
- Motoriseret forstrækning gennem valsesystemet – valserne regulerer produktet, som filmes med minimal spænding.
- Fast forstrækningsgrad
- Variabel forstrækningsgrad
- Forbehandlet film, anvendes i forbindelse med ovenstående processer.
- Massiv film
- Perforeret film
Koncepter for palleindpakning – lodret vikling
- Grundlæggende palleindpakning: pallen pakkes ind for at give produktet beskyttelse og stabilitet under den daglige transport – almindelig, klar film til generel distribution.
- Palleindpakning og lagring: pallen pakkes ind for at sikre produktets stabilitet og beskyttelse over tid, herunder:
- Støvtæt palleindpakning, topfilm anvendt
- Vandtæt palleindpakning, topfilm anvendt
- UV-beskyttelse af produktet
- Sort film som tyveri-/manipulationssikring af "dyre" produkter
- Film med særlige egenskaber, f.eks. rustbeskyttelse
- Forsegling af produktet
- Andre variable i indpakningsprocessen – antal top- og bundomgange (styret af tid eller antal; antal er den bedste løsning) samt cyklussen:
- Bund – top – bund
- Bund, høj hastighed til toppen – bund
- Top – bund
- Bund – midterposition – top – bund
- Bund – top – ned under topfilmen – pause – top – bund
- Enkelt niveau
Anvendeligt udstyr i forhold til de forskellige processer
Manuel
Fysiske dimensioner som højde og vægt sætter grænserne for, hvad der kan håndteres ved manuel håndindpakning.
- Håndfilmsdispenser til håndfilm, 450 eller 500 mm bredde.
- Håndfilmshåndtag til miniruller, 100 til 125 mm bredde.
- Håndegnede film til direkte vikling uden ekstra værktøj.
Halvautomatisk
Fysiske dimensioner som højde, diameter og vægt sætter begrænsninger for, hvad en maskine kan udføre. Hver maskinserie har typisk tilvalg, der muliggør større dimensioner, vægt og diameter – det gælder både halvautomatiske, automatiske og fuldautomatiske maskiner.
Grundlæggende maskinkoncepter:
- Tårntype med drejebord – pallen roterer, mens den pakkes ind.
- Satellittype – filmen vikles rundt om en stillestående palle.
- Tårntype med drejebord og vandrette ruller – produktet rulles og roteres.
- Kombination af drejebords- og satellitaggregater giver ekstremt høje proceshastigheder.
- Halvautomatisk palleindpakning EXP-408 – filmen fastgøres manuelt til pallen, før processen starter; maskinen skærer automatisk filmen over, når indpakningen er færdig. Basisløsning.
- Halvautomatisk palleindpakning EXP-108 – filmen fastgøres manuelt til pallen, før processen starter; maskinen skærer selv filmen over, når indpakningen er færdig. Avanceret løsning.
- Bruges bedst sammen med en manuel proces, hvor indpakningsmaskinen har pausefunktion.
Automatisk
- Automatisk palleindpakker EXP-501 – starter processen automatisk og holder filmen efter afskæring, klar til næste palle. Det eneste manuelle arbejde er ilæsning/aflæsning af pallen, som udføres med truck eller palleløfter.
- Bruges bedst sammen med en manuel eller automatiseret integreret løsning: STEP HB 800.
Fuldautomatisk
- Fuldautomatisk palleindpakning EXP-202A – maskinen indpakker og håndterer pallen uden menneskelig indgriben. Pallen transporteres ind på rullebanerne, pakkes ind og køres ud. Det er vigtigt, at pallen har den nødvendige stabilitet til intern transport.
- Topfilm til fuldautomatiske, integrerede løsninger.
Andet udstyr integreret omkring indpakningsprocessen
- Vejning af pallen med integreret vejesystem.
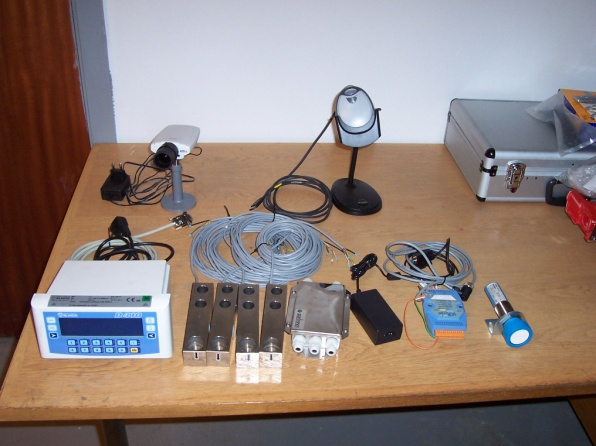
- Dataindsamling omkring den pakkede palle, gemt i ERP-systemet via STEP Data Exchange System – scanning af pallens registreringsnummer, vejning, dimensionsmålinger, billedoptagelse og 360°-videooptagelse.
- Topfilmsdispenser.
- Topplade til stabilisering af pallen under indpakning.
- Rullebaner på drejebordet og/eller udløb til manuelt eller automatisk pallebytte.
- Etiketmærkning af pallen.
Typiske procesrater
Afhænger af maskintype/proces, palledimensioner, produkt, filmvalg osv.
| TYPE | RATE |
| Manuel | 5–10 paller/dag. En person kan pakke flere ind, men det anbefales ikke som permanent løsning på grund af den negative påvirkning af arbejdsmiljøet. |
| Halvautomatisk | 5–100 paller/dag |
| Automatisk | 5–30 paller/time |
| Fuldautomatisk | 5–45 paller/time |
Fuldautomatisk palleindpakning, projekterede fuldt optimerede løsninger, op til 70–100 paller i timen. Avancerede indpaknings- og emballagelinjer indeholder mange procestyper i projektspecificerede løsningskoncepter og linjer. I mange tilfælde kombineres flere teknologier for at sikre optimal udnyttelse af hvert element og dermed minimere materiale- og energiforbrug. Data indsamles og behandles for at sikre den rette kvalitet og information.
Andre typer maskiner og udstyr til indpakning
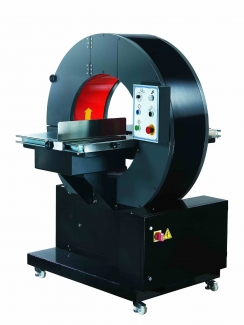
Vandret vikling EXR-401
|
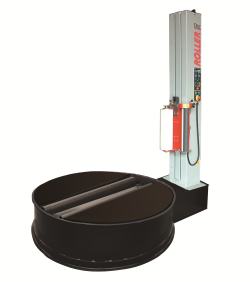
Rulleindpakning
|
STEP Data Exchange System
|
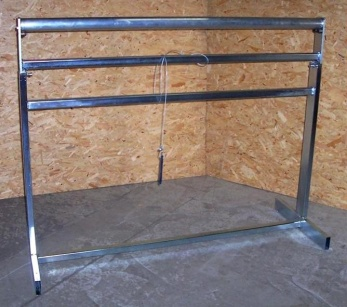
Topfilmsdispenser STEP TF 1500
|
Filmtyper
Det er dyrt at bruge en billig film.
Det er ekstremt vigtigt, at den rette film bruges til det rette formål, så sørg for at få en prisoptimal løsning til dit produkt. Dette valg starter med valget af maskine, aggregattype og procespunkt i forhold til dit produktionsflow, materialevalg og sekundære processer, der påvirker hele emballeringsprocessen – herunder stabilitet under intern transport fra procespunktet og videre frem.
Håndfilm
- LDPE, støbt (cast) eller blæst; klar, hvid, sort, andre farver. Ekstra egenskaber: UV, rustbeskyttelse.
- Tykkelse: 9 til 35 mikron.
- Bredde: 450–500 mm på kerne ø50–ø76 (type med flytbar kerne). Håndruller 75–150 mm på kerne ø76.
- Forstræk: almindelig eller forstrakt.
Maskinfilm
- LDPE, støbt (cast) eller blæst; klar, hvid, sort, andre farver. Ekstra egenskaber: UV-bestandig, rustbeskyttelse, perforerede huller, tilsat lim osv.
-
- Butén/hexén-typer – korte kæder, LDPE (lav densitet), begrænset styrke og forlængelse. STEP Basic Stretch.
- Octén-typer – lange, forgrenede kæder, LLDPE (lineær lav densitet), god generel styrke og forlængelse. STEP Advanced Stretch.
- Metallocen-typer – talrige, vidt forgrenede kæder via metallocen-katalysator. Særligt gode styrke-, rive- og forlængelsesegenskaber. STEP Ultimate Stretch.
- Tykkelse: 9 til 35 mikron.
- Bredde: 500 mm på ø76 mm kerne, ydre diameter op til 250 mm (almindelig europæisk størrelse). Jumboruller: 750 mm bredde, ydre diameter op til ø450 mm.
- Forstrækningsgrad: 100 % til 400 %, forstrakt. Typiske handelsprodukter i Danmark har 150 %, 280 % og 300 % forstræk.
- Indvendig eller udvendig lim.
- Faktureres brutto for netto i DKK/kg eller DKK/rulle, med angivelse af meter og tykkelse.
- Rullepakning: maskinfilm pakkes på paller typisk i 2 eller 3 lag opretstående – rullerne bør ikke ligge fladt, af hensyn til balance og lagerstabilitet. Hvert lag pakkes typisk med 15 pr. EUR-palle (uden overhæng) eller 22 med overhæng. Andre varianter findes.
Miljømæssige forhold
PE-materialets sammensætning er af særlig interesse, da det ofte varmesvejses.
| KOMPONENT | ANDEL |
| Polyethylen | ca. 98 % |
| Farvepigmenter (ugiftige) | ca. 1–2 % |
Giftige og reaktive egenskaber
Polyethylen er kemisk og biologisk inert og kan anvendes direkte til fødevarer.
Fysisk kontakt
Ingen risiko ud over den mekaniske.
Svejsning, limning og trykning af PE-materialer
Sørg for ventilation på arbejdspladsen for at undgå udsættelse for svejsedampe. Under 150 °C er røg- og dampudviklingen ubetydelig – sørg altid for tilstrækkelig ventilation af hensyn til medarbejdernes velbefindende. PE kan friktions- eller ultralydssvejses uden ekstra udsugning, da dampene forbliver inden for svejsezonen. PE har lav overfladespænding og kan derfor kun limes eller trykkes efter overfladebehandling.
Brændbarhed
Polyethylen smelter ved ca. 109–125 °C.
Afbrænding
Kontrolleret afbrænding anbefales. Når materialet først er antændt, fortsætter det med at brænde, selv efter antændelseskilden er fjernet. Nedbrydningen danner H₂O og CO₂; ved lav iltmængde dannes der også giftigt kulilte.
Genanvendelse
PE-materialer egner sig til genanvendelse.
Skrevet af
Gunnar Salbæk
Direktør / industriel design, 30 års erfaring inden for branchen.