Wie holen Sie das Beste aus dem Palettenwickeln heraus? Was es kann und was nicht.
Typische Geräte zum Palettenwickeln
Manuell Handfolienspender
|
Halbautomatisch E3 Wrap 2100
|
Automatisch EXP-501
|
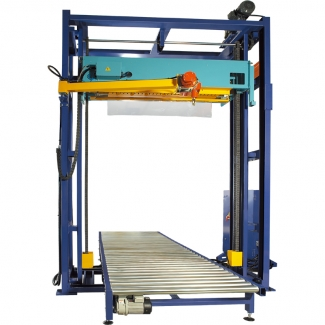
Vollautomatisch EXP-702
|

Ablauf
Die Wicklung bringt eine Folie um ein oder mehrere Produkte, mit dem Ziel, die Ladung zu stabilisieren, zu schützen und vor Manipulation oder Diebstahl zu sichern. Es gibt zwei Hauptmethoden des Palettenwickelns: die Vertikalwicklung und die Horizontalwicklung. Die stark dehnbare Folie wird unter Anpassung der Spannung um den Artikel gewickelt; die Folie bietet einen sekundären Schutz. Andere Produkte, die der Spannung der Folie nicht standhalten, können grundsätzlich beschädigt werden. Es ist daher wichtig, dass die Produktverpackung vor und während des Wickelvorgangs stabilisiert und gehalten wird.
Vorbehandlung der Folie durch Wickeln
- Bremsvorstreckung direkt von der Rolle – der Kern wird abgebremst, während das Produkt bzw. die Palette die Folie von der Rolle zieht.
- Bremsvorstreckung über das Walzensystem, dann Bremswalzen, während das Produkt bzw. die Palette die Folie durch die Walzen zieht.
- Mechanisch einstellbare Bremsvorstreckung
- Magnetisch / elektrisch einstellbare Bremsvorstreckung
- Motorisierte Vorstreckung über das Walzensystem – die Walzen regulieren das Produkt, das mit minimaler Spannung umwickelt wird.
- Fester Vordehnungsgrad
- Variabler Vordehnungsgrad
- Vorverarbeitete Folienbahn, in Verbindung mit den oben genannten Verfahren verwendet.
- Fort-Vollfolie
- Perforierte Folie
Konzepte des Palettenwickelns – Vertikalwicklung
- Grundlagen des Palettenwickelns: Die Palette wird gewickelt, um das Produkt für den täglichen Transport zu schützen und zu stabilisieren – normale, klare Folie für den allgemeinen Vertrieb.
- Palettenwickeln und Lagerung: Die Palette wird gewickelt, um das Produkt über längere Zeit zu stabilisieren und zu schützen, unter anderem mit:
- Staubdichtem Palettenwickeln, mit Deckfolie
- Wasserdichtem Palettenwickeln, mit Deckfolie
- UV-Lichtschutz für das Produkt
- Schwarzer Folie als Diebstahl- und Manipulationsschutz für „teure“ Produkte
- Folie mit besonderen Eigenschaften, etwa Rostschutz
- Versiegelung des Produkts
- Weitere Variablen im Wickelprozess – Anzahl der oberen und unteren Wicklungen (zeit- oder zählgesteuert; die Zählung ist die beste Lösung) und der Zyklus:
- Unten – oben – unten
- Unten, mit hoher Geschwindigkeit nach oben – unten
- Oben – unten
- Unten – mittlere Position – oben – unten
- Unten – oben – Ebene unter der Deckfolie absenken – Pause – oben – unten
- Einzelne Ebene
Anwendbare Geräte in Bezug auf verschiedene Prozesse
Manuell
Physische Abmessungen wie Höhe und Gewicht bestimmen die Handhabungsgrenzen des manuellen Handwickelns.
- Handfolienspender für Handfolie, Breite 450 oder 500 mm.
- Handgriffe für Handfolie in Mini-Rollen, Breite 100 bis 125 mm.
- Für die Hand geeignete Folien zum direkten Wickeln ohne Zusatzwerkzeug.
Halbautomatisch
Physische Abmessungen wie Höhe, Durchmesser und Gewicht setzen der Leistung einer Maschine Grenzen. Jede Maschinenserie bietet in der Regel Optionen für größere Abmessungen, höheres Gewicht und größere Durchmesser – das gilt gleichermaßen für halbautomatische, automatische und vollautomatische Maschinen.
Grundlegende Maschinenkonzepte:
- Turmtyp mit Drehteller – die Palette dreht sich während des Wickelns.
- Satellitentyp – die Folie wird um eine stehende Palette gewickelt.
- Turmtyp mit Drehteller und horizontalen Rollen – das Produkt wird gerollt und gedreht.
- Die Kombination von Drehteller- und Satellitenaggregaten führt zu extremen Prozessgeschwindigkeiten.
- Halbautomatischer Palettenwickler EXP-408 – die Folie wird vor Prozessbeginn manuell an der Palette befestigt; die Maschine schneidet die Folie nach Abschluss automatisch ab. Basislösung.
- Halbautomatischer Palettenwickler EXP-108 – die Folie wird vor Prozessbeginn manuell an der Palette befestigt; die Maschine selbst schneidet die Folie nach Abschluss ab. Fortgeschrittene Lösung.
- Am besten geeignet für einen manuellen Prozess, bei dem der Wickler über eine Pausenfunktion verfügt.
Automatisch
- Automatischer Palettenwickler EXP-501 – startet den Prozess automatisch und hält die Folie nach dem Abschneiden bereit für die nächste Palette. Die einzige manuelle Arbeit ist das Auf- und Abladen der Palette, per Stapler oder Handhubwagen.
- Am besten geeignet mit einer manuellen oder automatisierten integrierten Lösung: dem STEP HB 800.
Vollautomatisch
- Vollautomatischer Palettenwickler EXP-202A – die Maschine wickelt und handhabt die Palette ohne menschliches Eingreifen. Die Palette wird auf die Rollenbahnen befördert, gewickelt und hinausgefahren. Wichtig ist, dass die Palette die nötige Stabilität für den internen Transport hat.
- Deckfolien für vollautomatische, integrierte Lösungen.
Weitere Geräte, die in den Wickelprozess integriert sind
- Wiegen der Palette mit integriertem Wiegesystem.
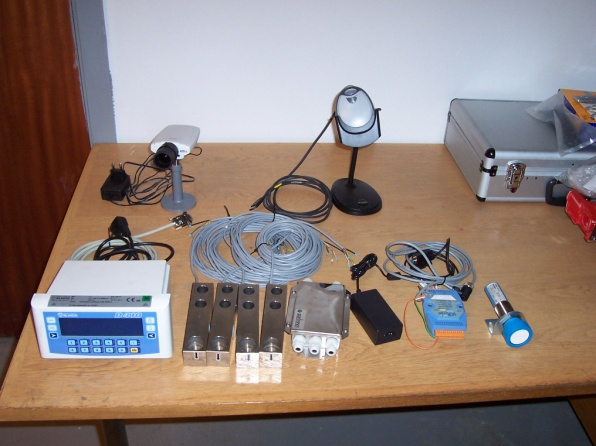
- Datenerfassung rund um die gepackte Palette, Speicherung im ERP-System über das STEP Data Exchange System – Scannen der Palettenkennnummer, Wiegen, Abmessungsmessung, Bilderfassung und 360°-Videoaufnahme.
- Deckfolienspender.
- Deckplatte zur Stabilisierung der Palette während des Wickelns.
- Rollenbahnen auf dem Drehteller und/oder Ausgänge für manuellen oder automatischen Palettenwechsel.
- Etikettierung der Palette.
Typische Prozessleistungen
Je nach Maschinentyp/Prozess, Palettenabmessungen, Produkt, Folienauswahl usw.
| TYP | LEISTUNG |
| Manuell | 5–10 Paletten/Tag. Eine Person kann mehr wickeln, dies wird jedoch wegen der negativen Auswirkungen auf die Arbeitsumgebung nicht als Dauerlösung empfohlen. |
| Halbautomatisch | 5–100 Paletten/Tag |
| Automatisch | 5–30 Paletten/Stunde |
| Vollautomatisch | 5–45 Paletten/Stunde |
Vollautomatisches Palettenwickeln, projektierte Voll-Optimallösungen, bis zu 70–100 Paletten pro Stunde. Fortgeschrittene Wickel- und Verpackungslinien vereinen viele Prozessarten in projektspezifischen Lösungskonzepten und Linien. In vielen Fällen werden mehrere Technologien kombiniert, damit jedes Element optimal genutzt wird und Material- und Energieverbrauch minimal bleiben. Daten werden erfasst und verarbeitet, um die richtige Qualität und Information sicherzustellen.
Weitere Maschinen und Geräte zum Wickeln
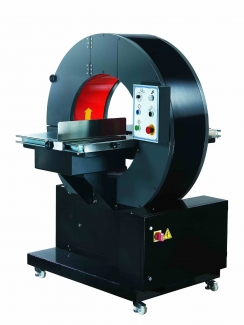
Horizontalwickler EXR-401
|
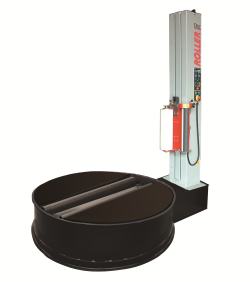
Rollenwickeln
|
STEP Data Exchange System
|
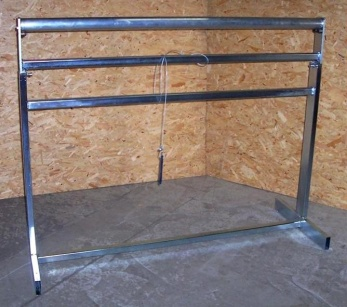
Deckfolienspender STEP TF 1500
|
Folientypen
Es ist teuer, eine billige Folie zu verwenden.
Es ist äußerst wichtig, dass die richtige Folie für den richtigen Zweck verwendet wird, damit Sie eine preisoptimale Lösung für Ihr Produkt erhalten. Diese Wahl beginnt mit der Auswahl der Maschine, des Aggregattyps und des Prozesspunkts in Bezug auf Ihren Produktionsfluss, die Materialauswahl und nachgelagerte Prozesse, die den gesamten Verpackungsprozess beeinflussen – einschließlich der Stabilität beim internen Weitertransport ab dem Prozesspunkt.
Handfolie
- LDPE gegossen (Cast) oder geblasen; klar, weiß, schwarz, andere Farben. Zusatzeigenschaften: UV, Rostschutz.
- Dicke: 9 bis 35 Mikron.
- Breite: 450–500 mm auf Kern ø50–ø76 (Typ mit beweglichem Kern). Handrollen 75–150 mm auf Kern ø76.
- Vordehnung: normal oder vorgedehnt.
Maschinenfolie
- LDPE gegossen (Cast) oder geblasen; klar, weiß, schwarz, andere Farben. Zusatzeigenschaften: UV-beständig, Rostschutz, Lochperforation, zusätzlicher Kleber usw.
-
- Buten-/Hexen-Typen – kurze Ketten, LDPE niedriger Dichte, begrenzte Festigkeit und Dehnung. STEP Basic Stretch.
- Octen-Typen – lange, verzweigte Ketten, LLDPE (lineares Polyethylen niedriger Dichte), gute allgemeine Festigkeit und Dehnung. STEP Advanced Stretch.
- Metallocen-Typen – zahlreiche, weit verzweigte Ketten durch Metallocen-Katalysator. Besonders gute Festigkeits-, Reiß- und Dehnungseigenschaften. STEP Ultimate Stretch.
- Dicke: 9 bis 35 Mikron.
- Breite: 500 mm auf Kern ø76 mm, Außendurchmesser bis 250 mm (übliche europäische Dimensionierung). Jumbo-Rollen: 750 mm Breite, Außendurchmesser bis ø450 mm.
- Vordehnungsgrad: 100 % bis 400 %, vorgedehnt. Typische handelsübliche Produkte in Dänemark haben 150 %, 280 % und 300 % Vordehnung.
- Innen- oder außenliegender Kleber.
- Abrechnung brutto für netto nach DKK/kg oder DKK/Rolle, mit Angabe von Metern und Dicke.
- Rollenverpackung: Maschinenfolie wird auf Paletten typischerweise in 2 oder 3 Lagen stehend verpackt – die Rollen sollten für Balance und Lagerstabilität nicht flach liegen. Jede Lage wird typischerweise mit 15 Rollen pro Europalette (ohne Überstand) oder 22 mit Überstand gepackt. Weitere Varianten sind möglich.
Umweltbedingungen
Die Materialzusammensetzung von PE ist von besonderem Interesse, da es häufig thermisch verschweißt wird.
| KOMPONENTE | ANTEIL |
| Polyethylen | ca. 98 % |
| Farbpigmente (ungiftig) | ca. 1–2 % |
Giftigkeit und Reaktionsverhalten
Polyethylen ist chemisch und biologisch inert und kann direkt für Lebensmittel verwendet werden.
Physischer Kontakt
Kein Risiko, abgesehen vom Mechanischen.
Schweißen, Kleben und Bedrucken von PE-Materialien
Der Arbeitsplatz ist zu belüften, um eine Belastung durch Schweißdämpfe zu vermeiden. Unter 150 °C ist die Rauch- und Dampfentwicklung unbedeutend – für das Wohl der Beschäftigten stets für ausreichende Belüftung sorgen. PE lässt sich ohne zusätzliche Absaugung durch Reibung oder Ultraschall verschweißen, da die Dämpfe in der Schweißzone bleiben. PE hat eine geringe Oberflächenspannung und kann daher erst nach einer Oberflächenbehandlung geklebt oder bedruckt werden.
Entflammbarkeit
Polyethylen schmilzt bei ca. 109–125 °C.
Verbrennung
Kontrollierte Verbrennung wird empfohlen. Einmal entzündet, brennt das Material auch nach Entfernen der Zündquelle weiter. Bei der Zersetzung entstehen H₂O und CO₂; bei geringer Sauerstoffzufuhr entsteht zusätzlich giftiges Kohlenmonoxid.
Recycling
PE-Materialien eignen sich für das Recycling.
Verfasst von
Gunnar Salbæk
CEO / Industriedesign, 30 Jahre Erfahrung in der Branche.