Das Beste aus dem Banderolierprozess herausholen – was er kann und was nicht.
Typische Geräte zum Banderolieren
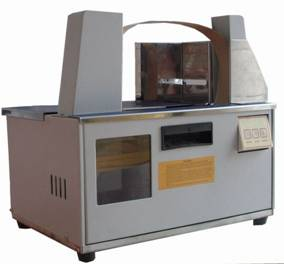
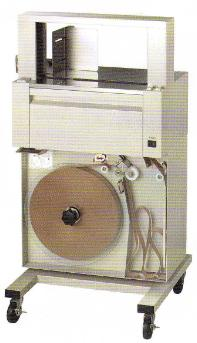
STEP Band 800
|
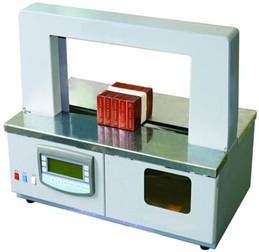
STEP Band 1000
|
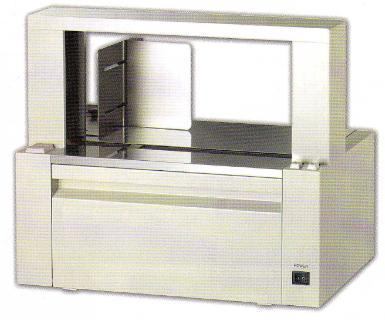
STEP Band 1100
|
STEP Band 1200
|
Ablauf
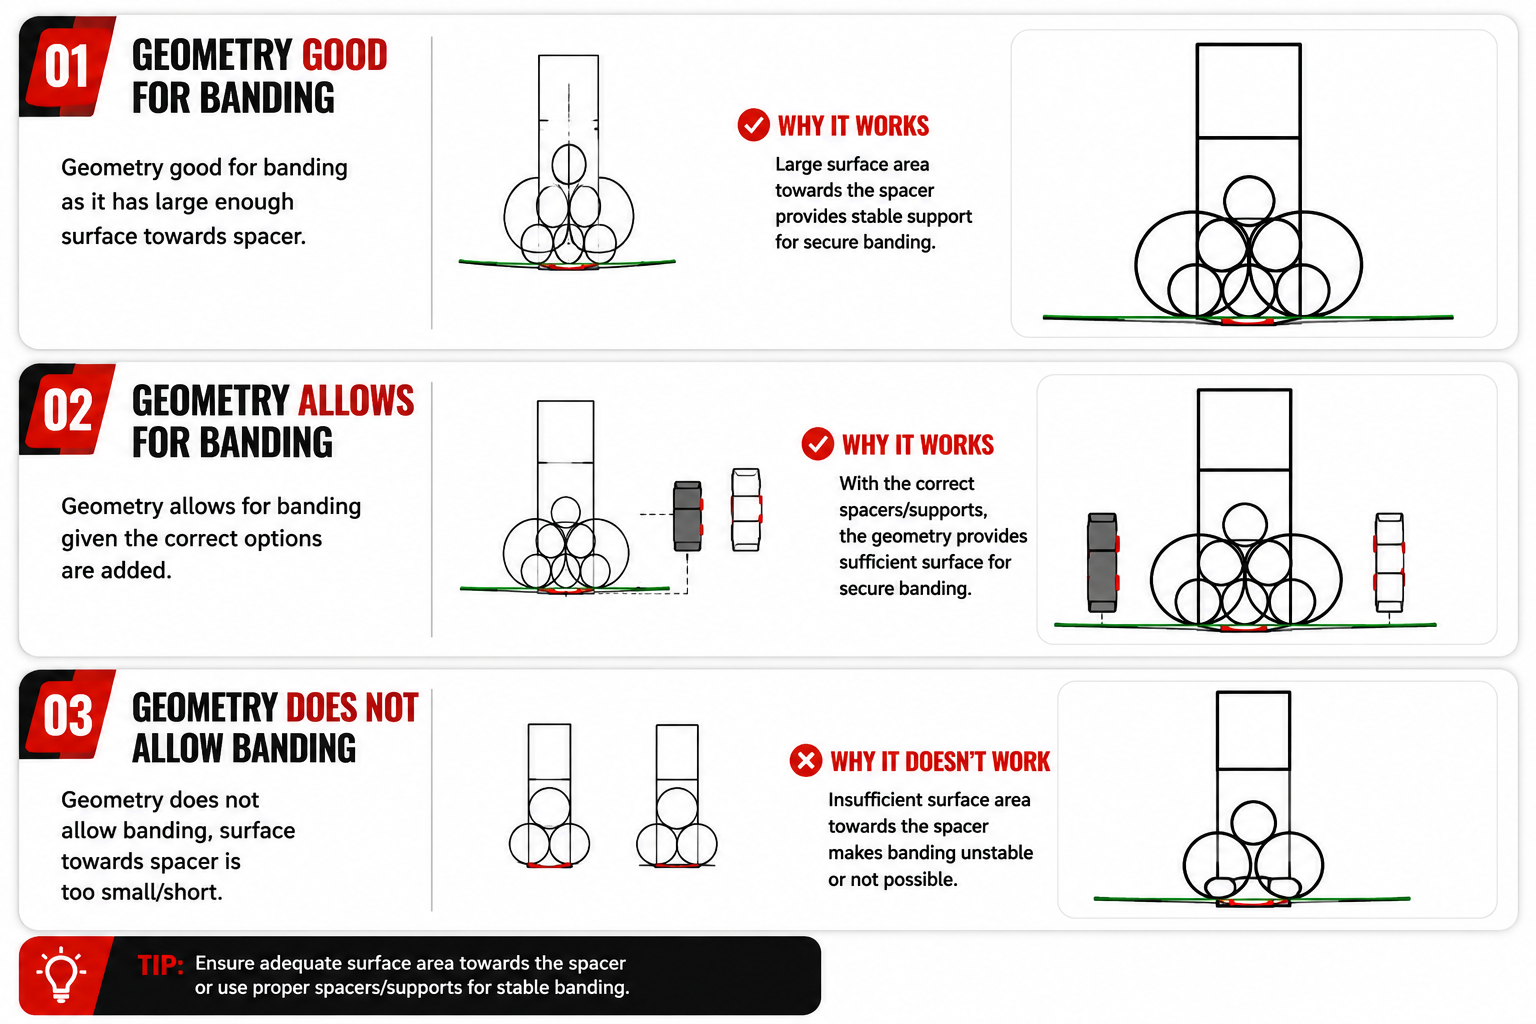
Beim Banderolieren wird ein Papier- oder Folienband um das Produkt gelegt. Das Band wird entweder thermisch oder mit Ultraschall verschweißt und hält das Produkt zusammen. Das Banderolieren erfolgt ausschließlich automatisch oder vollautomatisch. Vor dem Banderolieren muss sich das Produkt – ob einzelne Einheit oder mehrere Teile – in seiner endgültigen Position befinden, und diese Position muss geometrisch stabil sein. Das Produkt braucht genügend Fläche zum Banderolier-Abstandshalter, damit sich das Band nach dem Spannen lösen kann. Harte und weiche Produkte lassen sich in Grenzen banderolieren: Die dem Abstandshalter zugewandte Fläche muss größer als 50 mm und eben sein. Das Banderolieren eignet sich für Produkte mit geringer Festigkeit, da sich die Spannung von null bis etwa 18 kg einstellen lässt, je nach Maschine.
Gerätetypen
Manuell
Papierumschlag, mit Klebeband verschlossen. Keine Maschine oder Ausrüstung erforderlich.
Halbautomatisch
Nur Hilfsausrüstung, in Verbindung mit einer individuell durchgeführten Produktion.
Automatisch
Ringbanderolierung ist standardmäßig nicht möglich, aber Sal-Tech Easy Packaging hat dafür Lösungen mit öffnenden/schließenden Bögen. Die Produktgröße ist durch die Bogengröße begrenzt, und wenn das Produkt im Bogen gedreht werden muss, durch die Bogendiagonale.
Banderoliermaschinen führen das Band automatisch zu, in zwei Hauptformen:
- Das Band wird als Schlaufe nach oben geschoben und ist bereit zum Banderolieren – solange das Band eingestellt wird, darf sich kein Produkt in der Maschine befinden. Beim Start wird das Band zum Spannen zurückgezogen, dann verschweißt und abgeschnitten. Die Spannung reicht von wenigen Gramm bis etwa 18 kg. Beispiel: STEP Band 800.
- Banderoliermaschinen, die das Band um den Bogen schießen, beim Start den Bogen öffnen und das Band zum Spannen und Verschweißen um das Produkt zurückziehen. Beispiele: STEP Band 1000, STEP Band 1100 oder STEP Band 1200.
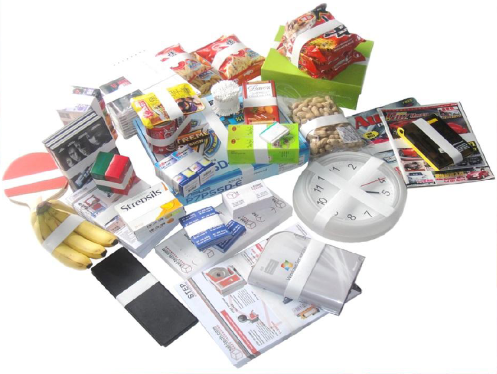
Typische banderolierte Produkte
Vollautomatisch
Wie bei automatischen Geräten ist Ringbanderolierung nur mit öffnenden/schließenden Bögen möglich, und die Produktgröße ist durch die Bogengröße und den Freiraum für die Diagonaldrehung begrenzt.
|
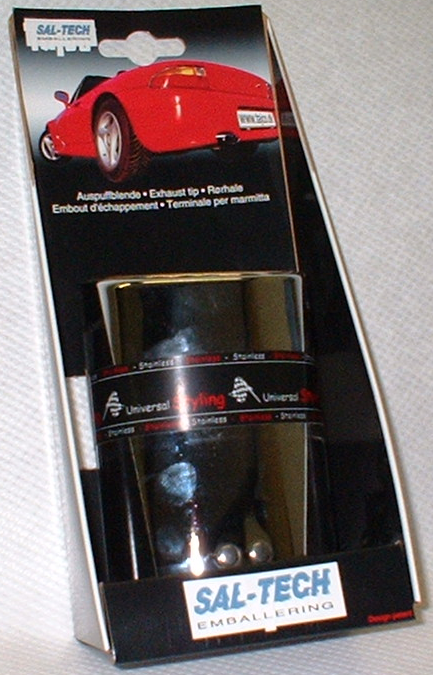
Fall – Tajco-Lösung Endrohr, mit Bandtape an einer Kartonrückwand befestigt, wobei das Endrohr gewissermaßen an die Pappe „genäht“ wird. Vollautomatisch, Kapazität bis zu 16–20 pro Minute. |
|
|
Fall – Novo Nordisk Problem: Ein stehendes Produkt auf einer automatischen Møller-&-Davids-Linie zum Verpacken von Insulinpens bot zu wenig Fläche zum Abstandshalter. Lösung: eine seitlich gedrehte Maschine. |
|

|
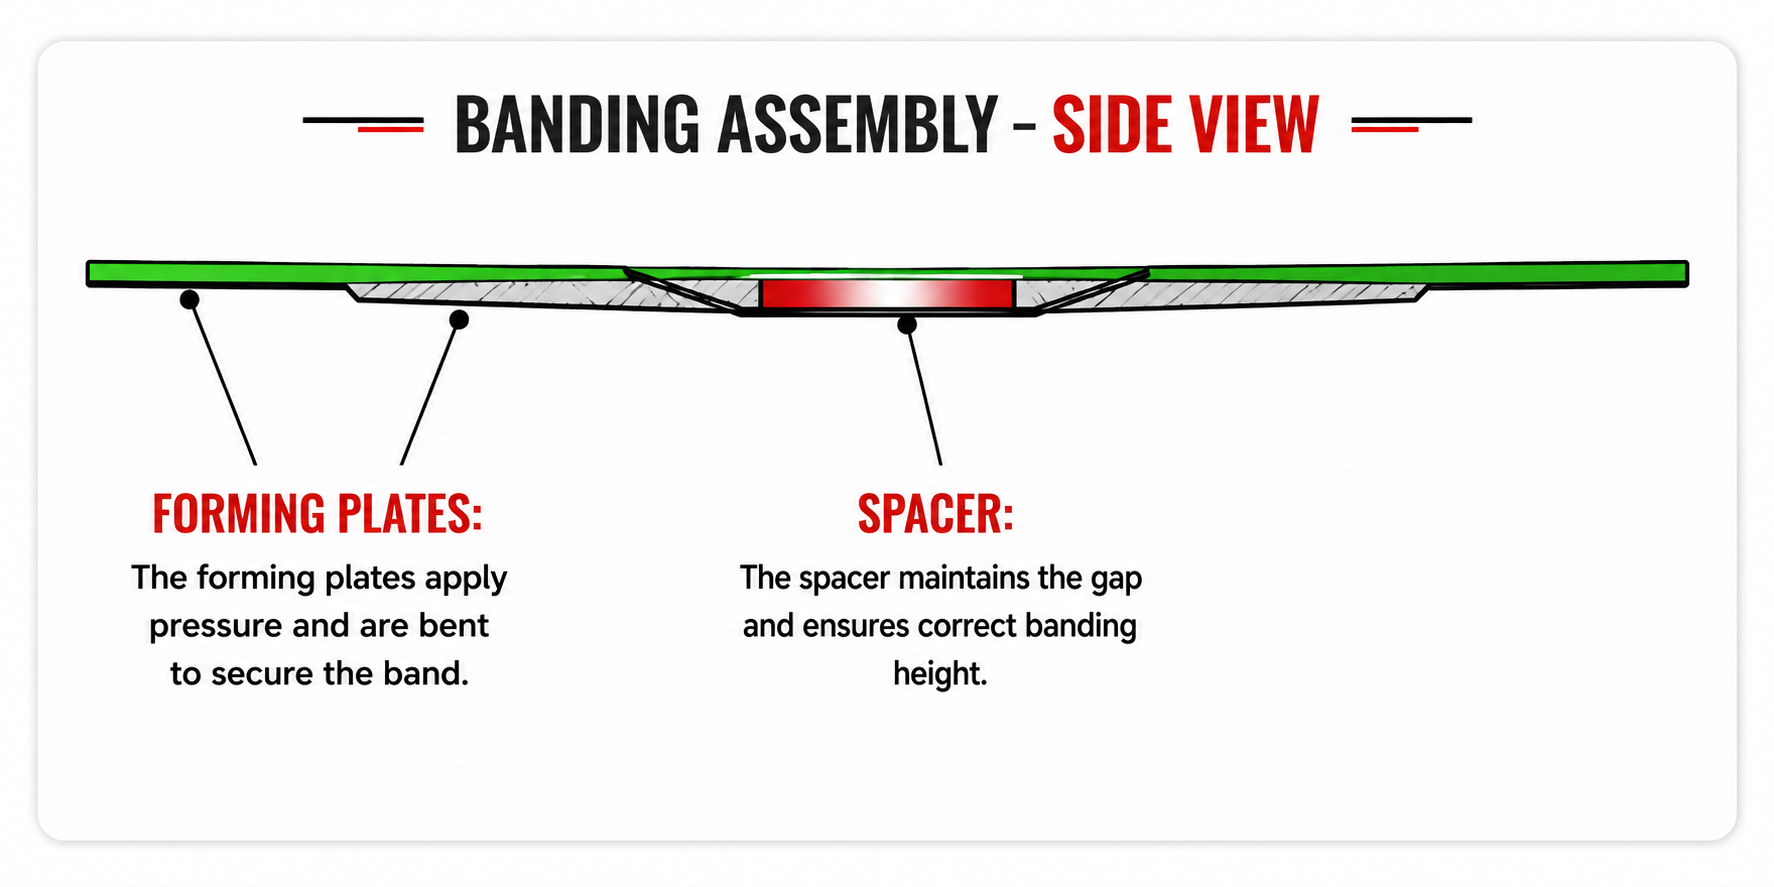
Fall – Grafikprodukt, 2 Blatt A4 Problem: Ein Grafikprodukt aus nur zwei A4-Blättern sollte banderoliert werden. Lösung: Spannung gegen verstellbare Formplatten, sodass das Band um die Kante „knickt“ und beide Blätter zusammenhält. |
|
Projektspezifische und anspruchsvollere Banderolierlösungen können je nach Branche als Projektlösungen entwickelt werden.
Bandtypen
Papierband
PW „Paper White“ oder PB „Paper Brown“, 70, 80 oder 90 g/m², mit Polypropylen-Beschichtung auf 1 oder 2 Seiten, ca. 20 Mikron, Breiten 20, 30, 40, 50 mm.
Folienband
- FTN – Ultraschallschweißen, Polypropylen, 125–135 Mikron, milchig-klar oder farbig, Druck 1–8 Farben, Breiten 15, 20, 30, 40, 50 mm.
- PEHD – Ultraschallschweißen, Polyethylen niedriger Dichte, 80–85 Mikron, sehr klar, Breiten 15, 20, 30, 50 mm.
- FTB – Heißsiegeln, Polypropylen, 90, 100, 110 Mikron, Breiten 20, 30, 40 mm.
- FWG – Ultraschallschweißen, geschäumtes Polypropylen, 120, 170, 210 Mikron, weiß-silbernes Aussehen, Druck 1–8 Farben, Breiten 15, 20, 30, 50 mm.
Rollentypen
Bei der Bestellung ist es wichtig zu wissen, für welche Maschine das Band bestimmt ist. Kerninnendurchmesser Ø40, Ø50 oder Ø76; Bandbreiten 15, 20, 29, 30, 40, 47, 50 mm und mehr.
Umweltbedingungen
PP- und LDPE-Materialien sind von besonderem Interesse, da sie häufig thermisch verschweißt werden.
| KOMPONENTE | ANTEIL |
| PP- oder LDPE-Homopolymer | ca. 97 % |
| Kreide | ca. 2–3 % |
| Farbpigment (ungiftig) | ca. 1–2 % |
Giftige und chemische Reaktionen
Polypropylen und Polyethylen sind chemisch und biologisch inaktiv und für den Kontakt mit Lebensmitteln unbedenklich.
Physischer Kontakt
Kein Risiko, außer mechanisch.
Schweißen von PP und LDPE
Der Arbeitsbereich ist stets gut zu belüften. Unter 150 °C sind Rauch und Dämpfe minimal und unbedenklich. Sowohl PP als auch LDPE lassen sich ohne zusätzliche Belüftung mit Ultraschall verschweißen, da die Dämpfe in der Schweißzone bleiben.
Brandrisiko
Polypropylen schmilzt an der Luft bei ca. 165–170 °C. Die Zersetzung beginnt bei 300 °C, wobei niedermolekulare Kohlenwasserstoffe freigesetzt werden. Die Selbstentzündung erfolgt bei 380 °C.
Verbrennung
Kontrollierte Verbrennung wird empfohlen. Einmal entzündet, brennt das Material auch nach Entfernen der Zündquelle weiter. Bei der Zersetzung entstehen H₂O und CO₂; bei geringer Sauerstoffzufuhr entsteht giftiges Kohlenmonoxid.
Wiederverwertung
PP- und LDPE-Materialien können ähnlich wie Papier wiederverwertet werden.
Verwandte Bereiche
Umreifung – mit Umreifungsband, das verschweißt oder mit einem Siegel verschlossen wird.
Verschnüren – mit Kunststoff, Gummi oder Viskose, um das Produkt zu binden und zu halten.
Verfasst von
Gunnar Salbæk
CEO / Industriedesign, 20 Jahre Erfahrung in der Branche.