¿Cómo sacar el máximo partido al enfardado de palés? Qué puede y qué no puede hacer.
Equipo típico para el enfardado de palés
Manual Dispensador de film manual
|
Semiautomática E3 Wrap 2100
|
Automática EXP-501
|
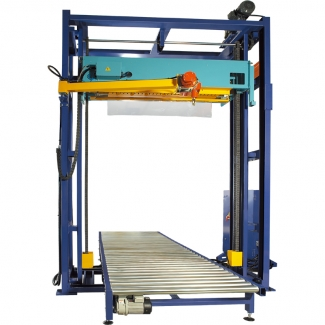
Totalmente automática EXP-702
|

Proceso
El proceso coloca un film alrededor de uno o varios productos con el objetivo de estabilizar, proteger y asegurar la carga frente a manipulaciones o robos. Existen dos métodos principales de enfardado de palés: el envolvimiento vertical y el envolvimiento horizontal. El film, altamente elástico, se enrolla alrededor de la carga mientras se ajusta la tensión; el film proporciona una protección secundaria. Otros productos que no soporten la tensión del film pueden, en principio, resultar dañados. Por ello es importante que el embalaje del producto esté estabilizado y se mantenga así antes y durante el proceso de enfardado.
Pretratamiento del film mediante bobinado
- Preestirado por freno directamente desde la bobina: se frena el núcleo mientras el producto/palé tira del film de la bobina.
- Preestirado por freno mediante el sistema de rodillos, con rodillos de freno mientras el producto/palé tira del film a través de los rodillos.
- Preestirado por freno de ajuste mecánico
- Preestirado por freno de ajuste magnético / eléctrico
- Preestirado motorizado mediante el sistema de rodillos: los rodillos regulan el producto, enfardado con una tensión mínima.
- Grado de preestirado fijo
- Grado de preestirado variable
- Lámina preprocesada, utilizada junto con los procesos anteriores.
- Film sólido reforzado
- Film perforado
Conceptos del enfardado de palés: envolvimiento vertical
- Fundamentos del enfardado de palés: el palé se envuelve para proporcionar protección y estabilidad al producto en el transporte diario: film normal y transparente para distribución general.
- Enfardado de palés y almacenamiento: el palé se envuelve para dar estabilidad y protección al producto a lo largo del tiempo, incluyendo:
- Enfardado antipolvo, con film superior
- Enfardado impermeable, con film superior
- Protección del producto frente a la luz UV
- Film negro para evitar robos o manipulaciones de productos «caros»
- Film con propiedades especiales, como antioxidante
- Sellado del producto
- Otras variables del proceso de enfardado: número de vueltas superiores e inferiores (controladas por tiempo o por recuento; el recuento es la mejor solución) y el ciclo:
- Abajo – arriba – abajo
- Abajo, subida a alta velocidad hasta arriba – abajo
- Arriba – abajo
- Abajo – posición intermedia – arriba – abajo
- Abajo – arriba – bajada bajo el film superior – pausa – arriba – abajo
- Nivel único
Equipo aplicable según los distintos procesos
Manual
Las dimensiones físicas, como la altura y el peso, definen los límites de manipulación del enfardado manual.
- Dispensador de film manual, para film manual de 450 o 500 mm de ancho.
- Mangos para minirrollos de film manual, de 100 a 125 mm de ancho.
- Films preferentes para uso manual, para bobinado directo sin herramienta secundaria.
Semiautomático
Las dimensiones físicas, como la altura, el diámetro y el peso, limitan lo que puede hacer una máquina. Cada serie de máquinas suele ofrecer opciones que permiten mayores dimensiones, peso y diámetro; esto es válido tanto para las máquinas semiautomáticas como para las automáticas y totalmente automáticas.
Conceptos básicos de máquina:
- Tipo torre con plato giratorio: el palé gira mientras se envuelve.
- Tipo satélite: el film se enrolla alrededor de un palé estacionario.
- Tipo torre con plato giratorio y rodillos horizontales: el producto se hace rodar y girar.
- Combinar el plato giratorio y el satélite permite velocidades de proceso extremas.
- Enfardadora semiautomática de palés EXP-408: el film se fija manualmente al palé antes de iniciar el proceso; la máquina corta el film automáticamente al terminar. Solución básica.
- Enfardadora semiautomática de palés EXP-108: el film se fija manualmente al palé antes de iniciar el proceso; la propia máquina corta el film al terminar. Solución avanzada.
- Se recomienda para un proceso manual en el que la envolvedora tenga función de pausa.
Automático
- Enfardadora automática de palés EXP-501: inicia el proceso automáticamente y sujeta el film tras el corte, lista para el siguiente palé. El único trabajo manual es la carga y descarga del palé, que se realiza con carretilla o transpaleta.
- Se recomienda con una solución integrada, manual o automatizada: la STEP HB 800.
Totalmente automático
- Enfardadora totalmente automática de palés EXP-202A: la máquina gestiona y procesa el palé sin intervención humana. El palé se transporta por las vías de rodaje, se envuelve y se evacúa. Es importante que el palé tenga la estabilidad necesaria para el transporte interno.
- Films superiores para soluciones integradas totalmente automáticas.
Otros equipos integrados en el proceso de enfardado
- Pesaje del palé con un sistema de pesaje integrado.
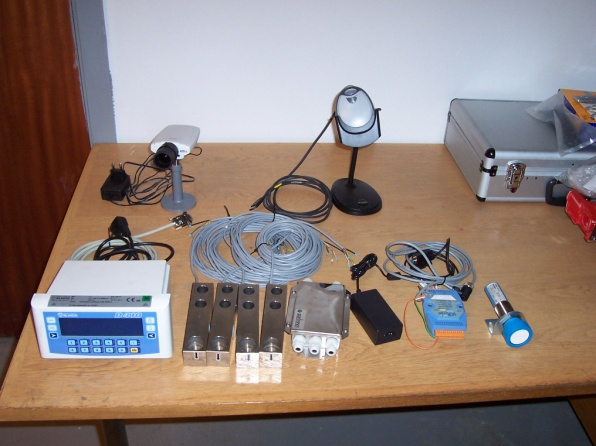
- Recogida de datos del palé embalado, almacenados en el sistema ERP mediante el STEP Data Exchange System: lectura del número de registro del palé, pesaje, medición de dimensiones, captura de imágenes y captura de vídeo de 360°.
- Dispensador de film superior.
- Placa superior para estabilizar el palé durante el enfardado.
- Vías de rodaje en el plato giratorio y/o salidas para el cambio de palé manual o automático.
- Etiquetado del palé.
Velocidades de proceso típicas
Dependen del tipo de máquina/proceso, las dimensiones del palé, el producto, la elección del film, etc.
| TIPO | VELOCIDAD |
| Manual | 5–10 palés/día. Una persona puede enfardar más, pero no se recomienda como solución permanente por el impacto negativo en el entorno de trabajo. |
| Semiautomático | 5–100 palés/día |
| Automático | 5–30 palés/hora |
| Totalmente automático | 5–45 palés/hora |
Enfardado de palés totalmente automático, con soluciones proyectadas plenamente optimizadas, de hasta 70–100 palés por hora. Las líneas avanzadas de enfardado y embalaje incorporan muchos tipos de proceso en conceptos de solución y líneas específicos para cada proyecto. En muchos casos se combinan varias tecnologías para garantizar el uso óptimo de cada elemento, minimizando el consumo de material y de energía. Los datos se recogen y se procesan para garantizar la calidad y la información adecuadas.
Otros tipos de máquinas y equipos para enfardado
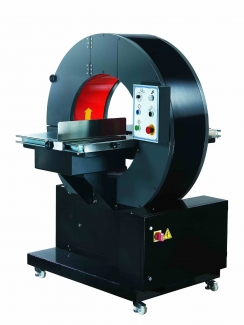
Enfardado horizontal EXR-401
|
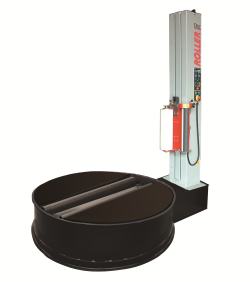
Enfardado de rollos
|
STEP Data Exchange System
|
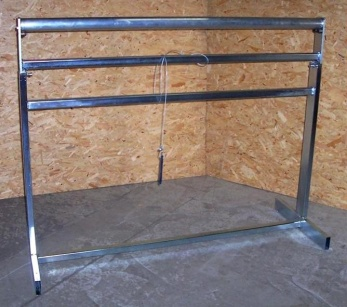
Dispensador de films superiores STEP TF 1500
|
Tipos de film
Usar un film barato sale caro.
Es extremadamente importante utilizar el film correcto para cada fin, así que asegúrese de obtener una solución óptima en cuanto a precio para su producto. Esta elección comienza con la selección de la máquina, el tipo de unidad y el punto del proceso en relación con su flujo de producción, la elección de materiales y los procesos secundarios que afectan a todo el proceso de embalaje, incluida la estabilidad durante el desplazamiento interno a partir del punto del proceso.
Film manual
- LDPE colado o soplado; transparente, blanco, negro u otros colores. Características adicionales: UV, protección antioxidante.
- Grosor: de 9 a 35 micras.
- Ancho: 450–500 mm en núcleo de ø50–ø76 (tipo de núcleo desplazable). Rollos manuales de 75–150 mm en núcleo de ø76.
- Preestirado: normal o preestirado.
Film para máquina
- LDPE colado o soplado; transparente, blanco, negro u otros colores. Características adicionales: resistente a los UV, protección antioxidante, orificios perforados, adhesivo añadido, etc.
-
- Tipos butileno/hexeno: cadenas cortas, LDPE de baja densidad, resistencia y elongación limitadas. STEP Basic Stretch.
- Tipos octeno: cadenas largas y ramificadas, LLDPE (polietileno lineal de baja densidad), buena resistencia y elongación generales. STEP Advanced Stretch.
- Tipos metaloceno: numerosas cadenas muy ramificadas obtenidas mediante catalizador metalocénico. Propiedades especialmente buenas de resistencia, desgarro y elongación. STEP Ultimate Stretch.
- Grosor: de 9 a 35 micras.
- Ancho: 500 mm en núcleo de ø76 mm, diámetro exterior de hasta 250 mm (dimensiones habituales en Europa). Bobinas jumbo: 750 mm de ancho, diámetro exterior de hasta ø450 mm.
- Grado de preestirado: del 100 % al 400 %, preestirado. Los productos comerciales típicos en Dinamarca tienen un preestirado del 150 %, 280 % y 300 %.
- Adhesivo interior o exterior.
- Facturado de bruto a neto por DKK/kg o DKK/rollo, con indicación de metros y grosor.
- Embalaje de las bobinas: el film para máquina se envasa en palés normalmente en 2 o 3 capas, en posición vertical; las bobinas no deben estar tumbadas, para lograr equilibrio y estabilidad de almacenamiento. Cada capa suele contener 15 bobinas por palé europeo (sin voladizo) o 22 con voladizo. Existen otras variantes.
Condiciones ambientales
La composición del material PE es de especial interés, ya que a menudo se suelda por calor.
| COMPONENTE | PROPORCIÓN |
| Polietileno | aprox. 98 % |
| Pigmentos de color (no tóxicos) | aprox. 1–2 % |
Propiedades tóxicas y de reacción
El polietileno es química y biológicamente inerte y puede utilizarse directamente con alimentos.
Contacto físico
Sin riesgo, más allá del mecánico.
Soldadura, encolado e impresión de materiales PE
Mantenga el lugar de trabajo ventilado para evitar la exposición a los humos de soldadura. Por debajo de 150 °C, la generación de humo y vapor es insignificante; proporcione siempre una ventilación adecuada para el bienestar de los trabajadores. El PE puede soldarse por fricción o por ultrasonidos sin aspiración adicional, ya que los humos permanecen dentro de la zona de soldadura. El PE tiene una baja tensión superficial, por lo que solo puede encolarse o imprimirse tras un tratamiento superficial.
Inflamabilidad
El polietileno se funde a aprox. 109–125 °C.
Combustión
Se recomienda la combustión controlada. Una vez encendido, el material sigue ardiendo incluso después de retirar la fuente de ignición. La descomposición produce H₂O y CO₂; con poca presencia de oxígeno, produce también un monóxido tóxico.
Reciclaje
Los materiales PE son aptos para el reciclaje.
Escrito por
Gunnar Salbæk
CEO / Diseño industrial, 30 años de experiencia en el sector.