Saque el máximo partido al proceso de fajado: qué puede y qué no puede hacer.
Equipo típico para fajado
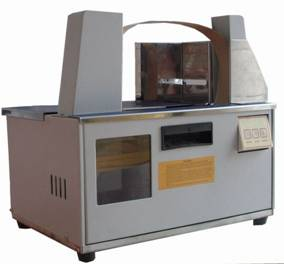
STEP Band 800
|
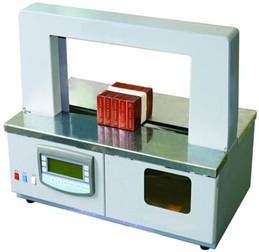
STEP Band 1000
|
STEP Band 1100
|
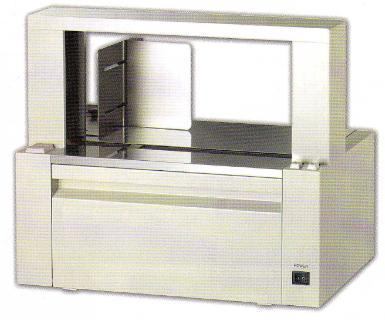
STEP Band 1200
|
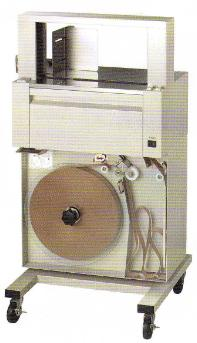
Proceso
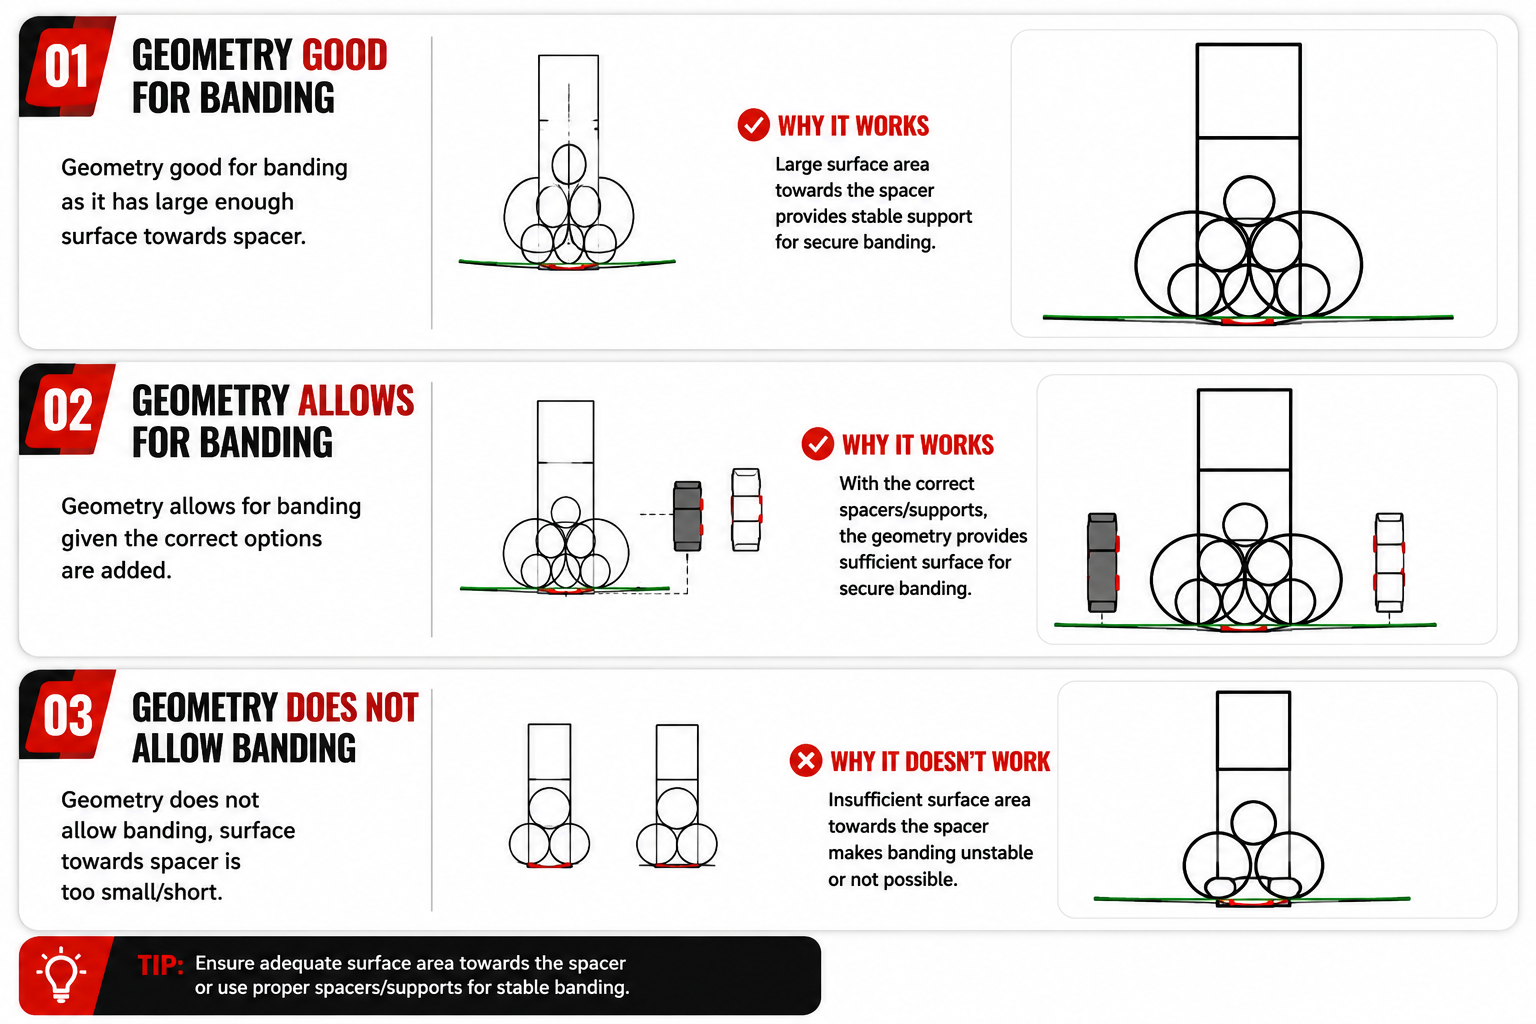
En el proceso de fajado, se coloca una cinta de papel o de film alrededor del producto. La cinta se suelda por calor o por ultrasonidos y mantiene el producto en su sitio. El fajado se realiza únicamente de forma automática o totalmente automática. Antes del fajado, el producto —ya sea una sola unidad o varias piezas— debe estar en su posición final, y esa posición debe ser geométricamente estable. El producto necesita una superficie suficiente contra el separador de fajado para que la cinta pueda liberarse una vez tensada. Tanto los productos duros como los blandos pueden fajarse dentro de ciertos límites: la superficie orientada hacia el separador debe ser superior a 50 mm y plana. El fajado es adecuado para productos con poca resistencia, ya que la tensión puede ajustarse desde cero hasta unos 18 kg, según la máquina.
Tipos de equipo
Manual
Envoltura de papel cerrada con cinta. No se necesita máquina ni equipo.
Semiautomático
Solo equipos de apoyo, en conexión con una producción realizada de forma individual.
Automático
El fajado en anillo no es posible de serie, pero Sal-Tech Easy Packaging ofrece soluciones para ello mediante arcos de apertura/cierre. El tamaño del producto está limitado por el tamaño del arco y, si el producto debe girar dentro del arco, por la diagonal del mismo.
Las máquinas de fajado alimentan la cinta automáticamente, en dos formas principales:
- La cinta se empuja hacia arriba formando un lazo, lista para el fajado; no puede haber ningún producto dentro de la máquina mientras se coloca la cinta. Al arrancar, la cinta se retrae para tensarse, luego se suelda y se corta. La tensión va desde unos pocos gramos hasta unos 18 kg. Ejemplo: STEP Band 800.
- Máquinas de fajado que disparan la cinta alrededor del arco y, al arrancar, abren el arco y retraen la cinta alrededor del producto para tensarla y soldarla. Ejemplos: STEP Band 1000, STEP Band 1100 o STEP Band 1200.
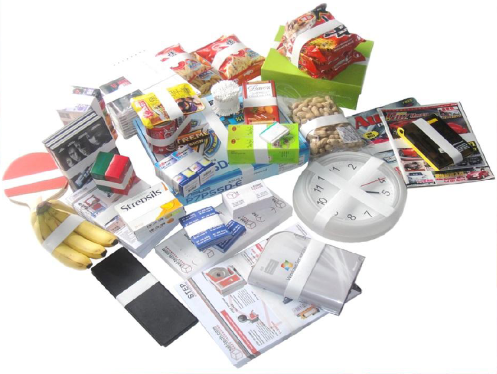
Productos típicos fajados
Totalmente automático
Al igual que con los equipos automáticos, el fajado en anillo solo es posible mediante arcos de apertura/cierre, y el tamaño del producto está limitado por el tamaño del arco y por el espacio libre diagonal para el giro.
|
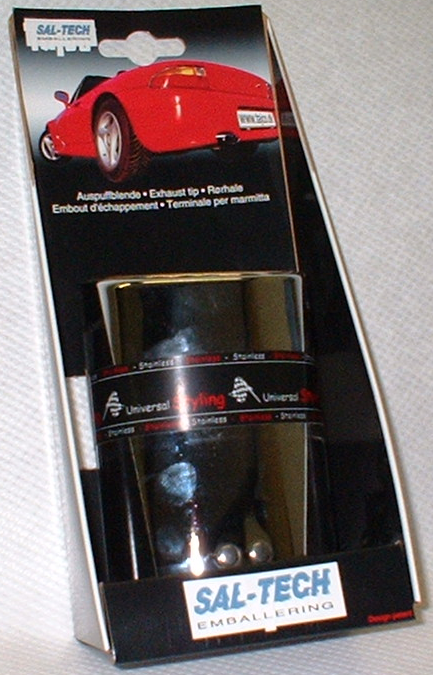
Caso — Solución Tajco Tubo de escape fijado a una contracubierta de cartón mediante cinta de fajado, cosiendo el tubo de escape al cartón. Totalmente automático, con una capacidad de hasta 16–20 por minuto. |
|
|
Caso — Novo Nordisk Problema: un producto en posición vertical en una línea automática de Møller & Davids para el envasado de bolígrafos de insulina ofrecía muy poca superficie hacia el separador. Solución: una máquina con giro lateral. |
|

|
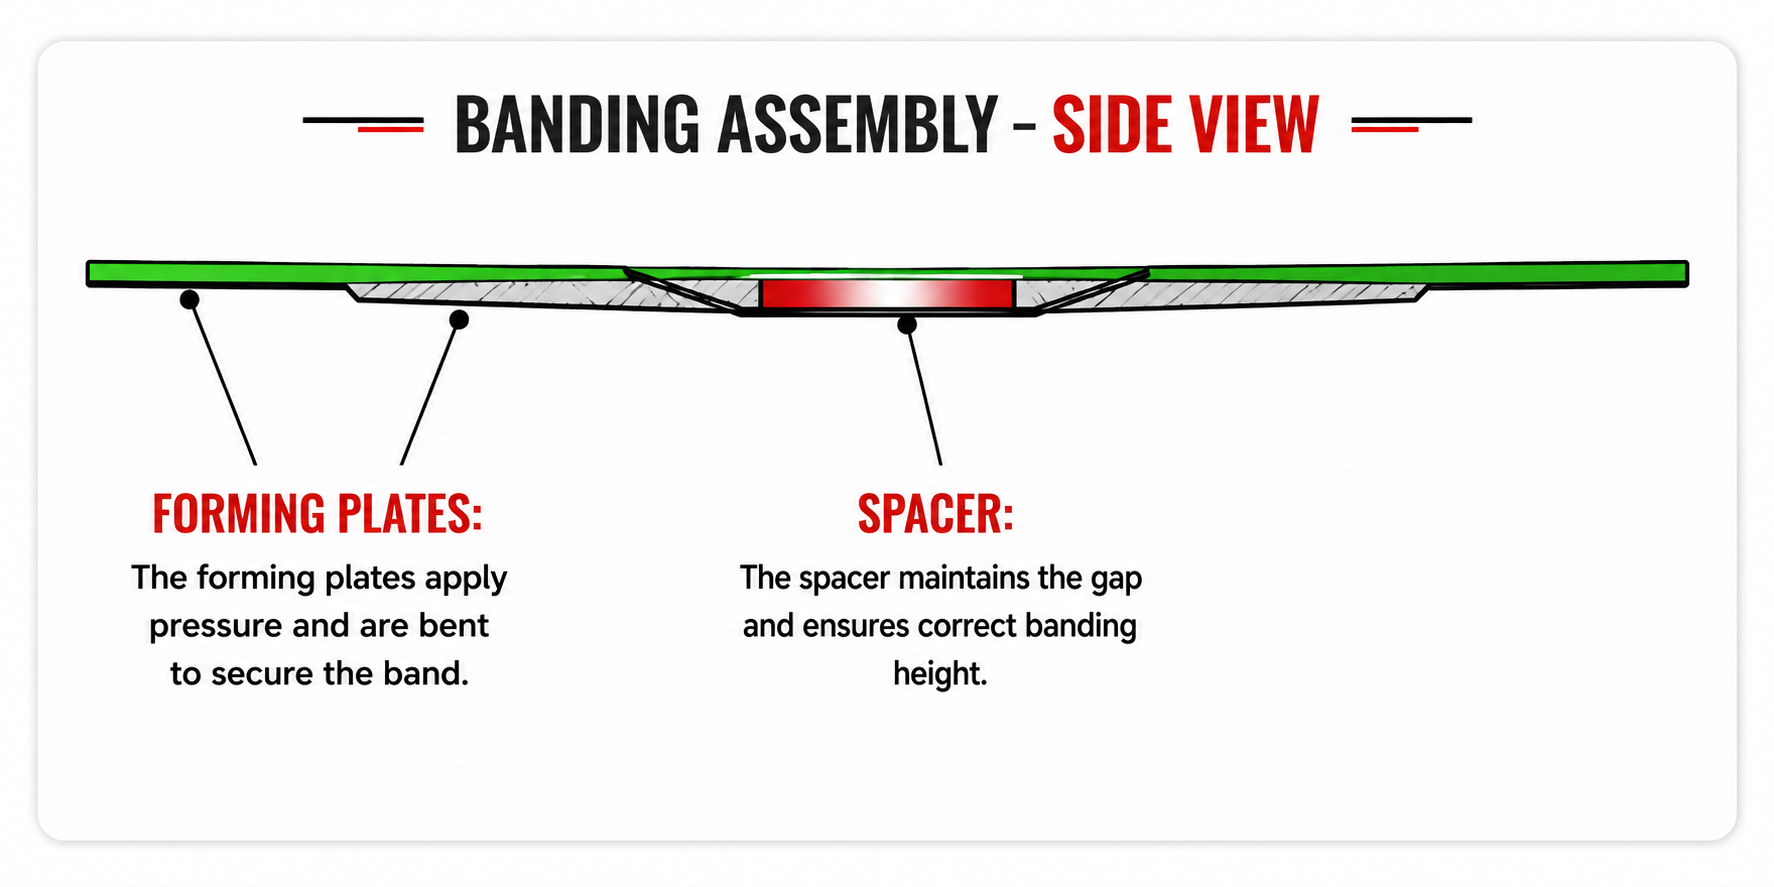
Caso — Producto gráfico, 2 hojas A4 Problema: había que fajar un producto gráfico de tan solo dos hojas A4. Solución: tensar contra placas de conformado ajustables para que la cinta se «quiebre» alrededor del borde y mantenga unidas ambas hojas. |
|
Se pueden desarrollar soluciones de fajado específicas para cada proyecto y más avanzadas, según el sector, como soluciones de proyecto.
Tipos de cinta
Cinta de papel
PW «Paper White» (papel blanco) o PB «Paper Brown» (papel marrón), de 70, 80 o 90 g/m², con recubrimiento de polipropileno en 1 o 2 caras, de aprox. 20 micras, anchos de 20, 30, 40 y 50 mm.
Cinta de film
- FTN: soldadura por ultrasonidos, polipropileno, 125–135 micras, transparente lechoso o de color, impresión de 1 a 8 colores, anchos de 15, 20, 30, 40 y 50 mm.
- PEHD: soldadura por ultrasonidos, polietileno de baja densidad, 80–85 micras, muy transparente, anchos de 15, 20, 30 y 50 mm.
- FTB: termosellado, polipropileno, 90, 100 y 110 micras, anchos de 20, 30 y 40 mm.
- FWG: soldadura por ultrasonidos, polipropileno espumado, 120, 170 y 210 micras, aspecto blanco plateado, impresión de 1 a 8 colores, anchos de 15, 20, 30 y 50 mm.
Tipos de bobina
Al hacer el pedido, es importante saber para qué máquina es la cinta. Diámetro interior del núcleo Ø40, Ø50 o Ø76; anchos de cinta de 15, 20, 29, 30, 40, 47, 50 mm y más.
Condiciones ambientales
Los materiales PP y LDPE son de especial interés, ya que a menudo se sueldan por calor.
| COMPONENTE | PROPORCIÓN |
| Homopolímero de PP o LDPE | aprox. 97 % |
| Tiza | aprox. 2–3 % |
| Pigmento de color (no tóxico) | aprox. 1–2 % |
Reacciones tóxicas y químicas
El polipropileno y el polietileno son química y biológicamente inactivos y seguros para el contacto con alimentos.
Contacto físico
Sin riesgo, salvo el mecánico.
Soldadura de PP y LDPE
Mantenga la zona de trabajo bien ventilada en todo momento. Por debajo de 150 °C, el humo y los vapores son mínimos e inofensivos. Tanto el PP como el LDPE pueden soldarse por ultrasonidos sin ventilación adicional, ya que los vapores permanecen dentro de la zona de soldadura.
Riesgo de incendio
El polipropileno se funde a aprox. 165–170 °C en el aire. La descomposición comienza a 300 °C y libera hidrocarburos de bajo peso molecular. Se autoinflama a 380 °C.
Combustión
Se recomienda la combustión controlada. Una vez encendido, el material sigue ardiendo aunque se retire la fuente de ignición. La descomposición produce H₂O y CO₂; con poca presencia de oxígeno, produce un monóxido tóxico.
Reutilización
Los materiales PP y LDPE pueden reutilizarse, de forma similar al papel.
Áreas relacionadas
Flejado: con fleje que se suelda o se cierra con un sello.
Atado con cordel: con plástico, goma o viscosa para atar y sujetar el producto.
Escrito por
Gunnar Salbæk
CEO / Diseño industrial, 20 años de experiencia en el sector.